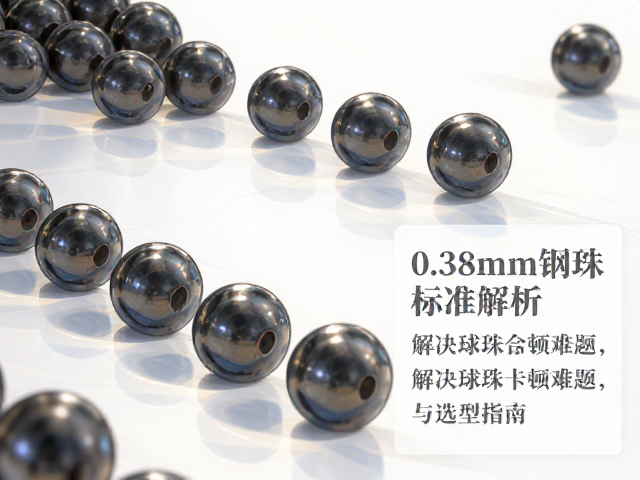
0.38mm钢珠的物理特性与基础标准界定
0.38mm这一特定直径的钢珠在精密机械组件中占据着独特的生态位,其尺寸精度通常严格遵循ISO 3290或GB/T 308等相关标准体系。在实际工业应用中,该规格钢珠的圆度误差通常被控制在微米级别,表面粗糙度需达到Ra0.01μm至Ra0.04μm之间,以确保在微小间隙内的顺畅运动。这种高精密度的物理属性决定了其不能随意替代其他尺寸的滚珠,任何微小的直径偏差都可能导致配合间隙的变化,进而影响整个传动系统的稳定性。
从材料学角度来看,合格的0.38mm钢珠多采用高碳铬轴承钢(如GCr15)制造,经过淬火和回火处理后,其洛氏硬度通常维持在HRC61至HRC65的区间内。这种硬度配置不仅提供了足够的耐磨性以应对高频次的滚动摩擦,还保持了必要的韧性以防在冲击载荷下发生脆性断裂。材料内部的夹杂物含量需经过严格控制,非金属夹杂物的尺寸和数量直接影响钢珠在高速运转下的疲劳寿命,这是衡量其是否达到工业级标准的关键指标之一。
球珠卡顿现象的成因分析与技术排查
球珠在运动过程中出现卡顿或阻滞,往往并非单一因素所致,而是尺寸公差、表面光洁度与配合间隙共同作用的结果。当钢珠直径超出标准上限或圆度不良时,会在保持架或滚道中产生干涉,导致局部应力集中。这种微观层面的几何缺陷会在宏观上表现为运动阻力增大,甚至出现明显的跳动感。此外,若钢珠表面存在微小的毛刺或氧化斑点,会破坏润滑膜的完整性,使得金属表面直接接触,加剧摩擦系数,从而引发卡顿现象。
润滑介质的选择与状态也是决定运动顺畅度的核心变量。对于0.38mm这样微小的运动部件,润滑脂的粘度指数必须与运行速度相匹配。粘度过高会导致启动扭矩增加,产生粘滞效应;粘度过低则无法形成有效的油膜,导致边界润滑状态下的磨损加剧。同时,污染物的侵入,如微小的金属屑、灰尘或纤维,极易卡在精密间隙中,形成磨粒磨损源,进一步恶化运动状态。因此,排查卡顿问题时,需同步检查润滑系统的清洁度与介质适配性。
选型指南中的关键参数匹配逻辑
在选型阶段,首要任务是明确应用场景中的负载类型与速度要求。0.38mm钢珠适用于轻载荷、高精度的场合,如光学仪器调焦机构、微型阀门阀芯或精密测量工具的内部传动。选型时需重点核对保持架的材料兼容性,塑料保持架需考虑其热膨胀系数与钢珠的差异,金属保持架则需关注其摩擦系数。此外,游隙等级的选择至关重要,预紧游隙适用于需要消除反向间隙的高刚性场景,而正常游隙则允许一定的热膨胀空间,防止因温度变化导致的抱死风险。
环境适应性是选型中不可忽视的另一维度。若应用环境存在腐蚀性气体或液体,需选择经过特殊表面处理(如镀镍、发黑或磷化)的钢珠,或采用不锈钢材质。对于高温环境,需评估钢珠的热稳定性及润滑脂的高温滴点,防止材料退火或润滑失效。同时,防尘密封结构的设计需与钢珠尺寸相匹配,确保外部杂质无法侵入运动副。正确的选型不仅是尺寸的匹配,更是材料、润滑、密封与工况的全方位协调。
制造工艺对最终性能的决定性影响
现代精密钢珠的生产流程涵盖了球化、热处理、磨削、超精加工及研磨等多个环节,每一道工序都直接决定了最终产品的性能上限。球化工艺决定了钢珠的初始形状,若球化不充分,后续磨削将消耗大量材料且难以保证圆度。热处理过程中的淬火均匀性直接影响硬度的分布,若出现软点或硬点,将导致磨损不均,缩短使用寿命。磨削工序旨在去除大部分余量并初步成型,而超精加工和研磨则是提升表面粗糙度和圆度的关键步骤,这两道工序的精度直接关联到运行时的噪音水平和振动特性。
检测环节是确保产品一致性的一道防线。自动化检测设备需对每一颗0.38mm钢珠进行直径、圆度、表面缺陷及磁性能的全面筛查。在线检测系统能够实时剔除不合格品,确保批次间的稳定性。对于高端应用,还需进行寿命测试和疲劳试验,通过模拟实际工况下的数百万次滚动循环,验证钢珠的耐久性。只有经过严格筛选和验证的产品,才能进入高精密装配线,避免因个别不良品导致整个组件的性能降级或早期失效。