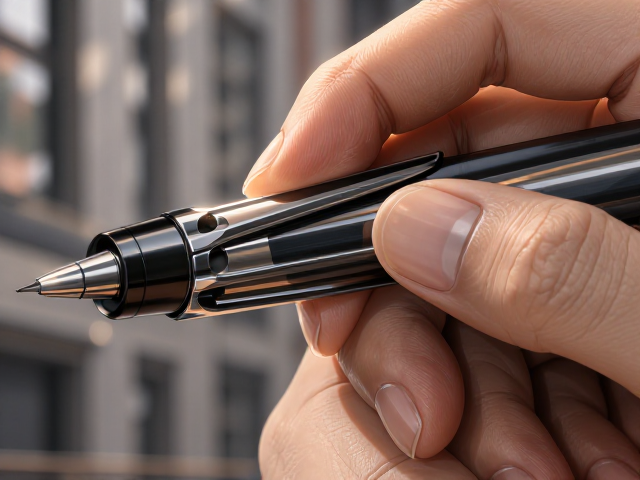
材料替代与拓扑优化在笔夹设计中的应用
传统办公笔的笔夹多采用不锈钢或高强度塑料注塑成型,这种工艺虽然保证了结构强度,但往往导致材料冗余。为了实现轻量化,设计师开始引入拓扑优化算法,通过计算机模拟受力分布,剔除非关键区域的多余材料。这种基于力学传导路径的设计方法,能在保持相同抗弯强度的前提下,显著减少材料体积。例如,在笔夹根部与笔身连接处保留加厚结构以分散应力,而在悬空部分则通过镂空或变截面设计降低质量,这种精细化处理是轻量化技术的基础。
除了算法优化,材料本身的升级也是关键路径。高流动性工程塑料如聚碳酸酯(PC)或尼龙(PA)的广泛应用,使得笔夹可以做得更薄且不易断裂。相比传统ABS塑料,这些高性能材料在拉伸强度上提升了约20%-30%,允许设计师将笔夹厚度从常规的1.5mm缩减至1.0mm甚至更薄。同时,金属笔夹也趋向于使用薄壁不锈钢冲压件,通过退火工艺提高延展性,使得极薄金属片也能承受反复开合的疲劳测试,从而在微观层面实现减重。
结构创新与连接方式的精简
传统的笔夹通常通过螺丝或卡扣与笔身固定,这些连接件不仅增加了组装工序,还占据了宝贵的内部空间并增加了整体重量。现代轻量化设计倾向于采用一体式结构或嵌入式卡槽设计。例如,利用笔身尾部的延伸部分直接弯折形成笔夹,或者在笔身侧面预留凹槽,将笔夹嵌入其中。这种设计消除了额外的紧固件,减少了零件数量,同时也避免了因零件叠加产生的厚度累积。一体成型技术还能消除连接处的应力集中点,提高整体结构的耐用性。
另一种常见的轻量化结构是“悬臂梁”式设计的改良。传统悬臂笔夹在按压时形变较大,需要较厚的截面来保证回弹力。通过改变截面形状,如采用工字型或梯形截面,可以在不增加材料用量的情况下提高截面惯性矩,从而增强刚性。此外,引入微弧面设计,利用材料本身的曲率来分散按压时的应力,使得笔夹在更薄的状态下依然具备足够的夹持力。这种结构上的巧思,使得笔夹在视觉上更加纤细,触感上也更为轻盈,符合人体工学对轻量化工具的期待。
制造工艺对轻量化的支撑作用
注塑成型工艺的精度提升为轻量化提供了制造基础。高精度模具使得笔夹壁厚公差控制在±0.05mm以内,这允许设计师大胆削减材料而不必担心因壁厚不均导致的缩水或变形缺陷。同时,气体辅助注塑技术的应用,使得中空结构成为可能。在笔夹内部形成中空腔体,既降低了重量,又增加了结构的稳定性,避免了薄壁结构在受力时的颤动。这种工艺不仅减重,还改善了脱模性能,提高了生产效率。
金属冲压与激光切割技术的结合,也让金属笔夹的轻量化成为现实。通过激光切割出复杂的镂空图案,既能减少材料使用,又能增加美观度。冲压后的折弯工艺经过精确计算,确保每一次按压后的回弹角度一致。相比传统的焊接或铆接,冷连接技术减少了金属堆积,使得笔夹整体更加平整轻薄。这些制造工艺的进步,使得轻量化不再仅仅停留在理论设计阶段,而是能够大规模量产并保持一致性,满足了办公场景对工具便携性的实际需求。