0.5mm六角形材料表面刮伤的成因与特性分析
0.5mm厚度的六角形材料通常应用于精密机械连接、电子散热组件或微型结构件中,其壁厚极薄,表面完整性对整体性能影响显著。此类刮伤多源于加工过程中的刀具干涉、装配时的不当扭矩施加,或是仓储运输中的相互摩擦。由于截面尺寸小且存在六个棱角,应力集中效应明显,任何表面微观缺陷都可能成为疲劳裂纹的起始点,进而影响材料的力学寿命。
在修复前需明确刮伤的深度与分布形态。浅层划痕仅涉及表面氧化层或镀层,未触及基体金属;深层划痕则可能已造成材料塑性变形或截面减薄。对于0.5mm规格,若划痕深度超过0.05mm,单纯的外观修复已不足以恢复结构强度,需结合后续工艺评估是否满足使用标准。不同材质如不锈钢、铝合金或铜合金,其延展性与硬度差异决定了修复工艺的选择方向,盲目统一处理可能导致二次损伤。
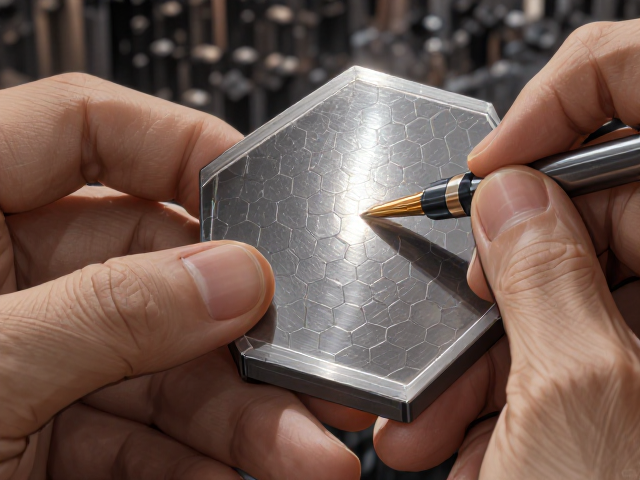
精密打磨与抛光修复操作流程
针对轻微至中度刮伤,机械打磨是基础且有效的修复手段。操作时需选用粒度从400目逐步过渡至2000目的金相砂纸或柔性抛光轮,配合低转速电动工具进行局部处理。打磨方向应沿材料表面纹理或垂直于划痕方向进行,避免产生新的交叉纹路。对于六角形的棱角部位,需使用专用的小型倒角磨头或手工精细砂纸,确保棱角线条清晰,防止因过度打磨导致尺寸超差。
抛光阶段旨在消除打磨痕迹并恢复表面光泽。可使用含微细研磨颗粒的抛光膏,配合羊毛轮或无纺布轮进行低速抛光。过程中需保持工具与工件表面的稳定接触,压力需均匀且轻柔,避免局部过热导致材料退火或变形。对于不锈钢或铝合金材质,抛光后可进行超声波清洗,去除残留研磨剂,确保表面洁净度达到后续处理要求。此过程需严格控制时间,防止过度抛光造成尺寸损耗。
化学蚀刻与涂层覆盖修复技术
当刮伤较深或材质不适合机械打磨时,化学修复方法可作为替代方案。通过配制特定浓度的酸性或碱性蚀刻液,对刮伤区域进行局部微蚀刻,使表面形成均匀的微观粗糙度,从而在视觉上淡化划痕。该方法需精确控制蚀刻时间与温度,避免过度腐蚀导致基材减薄或产生氢脆风险。蚀刻后必须彻底中和并清洗表面,防止残留化学物质引发后续腐蚀。
对于功能性要求较高的场景,可采用局部喷涂或浸涂修复工艺。选择与基材附着力强、硬度高的专用涂层材料,如环氧树脂或聚氨酯涂层,通过微滴涂布或局部浸渍方式覆盖刮伤区域。涂层固化后,需进行打磨平整处理,确保表面平滑度与周围区域一致。此方法不仅能掩盖划痕,还能提供额外的防腐保护,但需确保涂层厚度在允许公差范围内,不影响装配配合。
修复后的质量检验与标准评估
修复完成后的质量检验是确保修复效果的关键环节。外观检查需在标准光源下进行,观察表面光泽度是否均匀,有无明显色差或残留痕迹。使用放大倍数为10-50倍的体视显微镜检查划痕是否完全消除,以及修复区域与基体材料的过渡是否平滑。对于尺寸敏感的六角形材料,需使用千分尺或光学投影仪测量修复后各边长及对角线尺寸,确保符合图纸公差要求。
功能性测试包括硬度测试与附着力测试。使用便携式硬度计检测修复区域及周围基体的硬度值,确保未因热处理或机械作用导致硬度异常变化。对于涂层修复,需进行划格法附着力测试,评估涂层与基材的结合强度。若材料用于受力部件,还需进行模拟工况下的疲劳测试或拉伸测试,验证修复后材料的力学性能是否满足原始设计要求。所有检验数据需记录在案,以便追溯与分析。