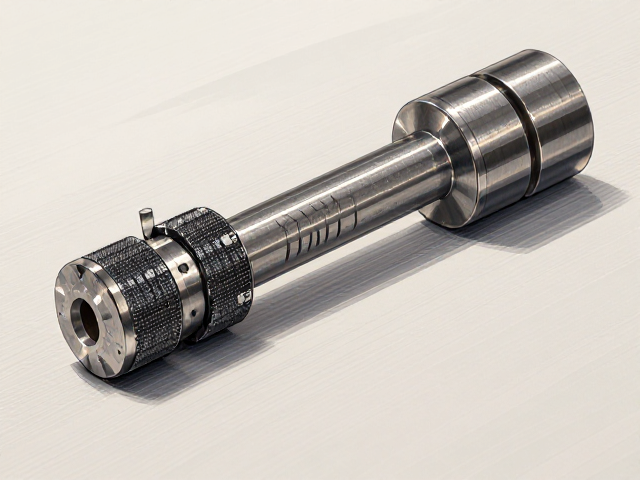
碳化钨材质在精密加工中的核心优势
碳化钨(WC)作为一种硬质合金材料,因其极高的硬度与优异的耐磨性,成为现代切削刀具制造的关键基材。在微观结构中,碳化钨颗粒被钴等金属粘结剂包裹,形成致密的复合体,这种结构赋予了刀具在高速切削环境下抵抗磨损的能力。相较于高速钢或普通硬质合金,碳化钨刀具能够承受更高的切削温度,保持刃口锋利度更长时间,从而显著延长换刀周期,降低生产过程中的停机频率。
高耐磨性直接关联到加工精度的稳定性。在长期连续作业中,刀具刃口的微小磨损会导致工件尺寸偏差增大,表面粗糙度恶化。碳化钨基底的高硬度特性有效抑制了这种渐进式磨损,确保在大批量生产初期与后期,加工出的零件尺寸一致性保持在较高水平。这种材料特性特别适用于不锈钢、高温合金等难加工材料的切削,这些材料通常具有较高的加工硬化倾向,对刀具的抗冲击性与耐磨性提出了双重挑战。
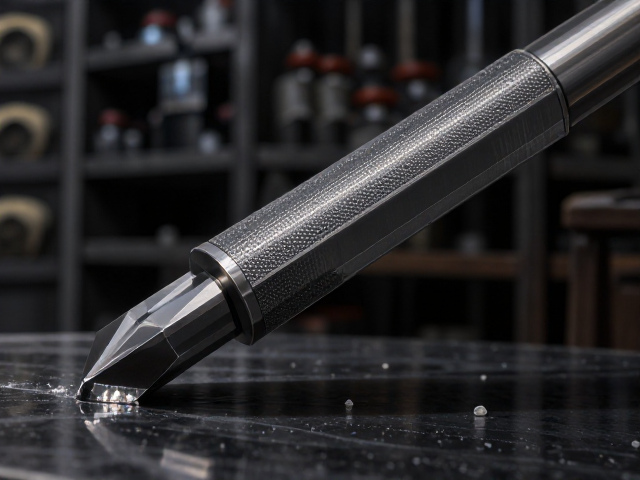
滚花工艺对刀具结构设计的特殊要求
滚花加工是一种通过塑性变形在工件表面形成花纹的工艺,常用于增加摩擦力或装饰目的。与常规切削不同,滚花刀具承受的是巨大的径向压力而非剪切力,因此其刀头部分必须经过特殊的滚花纹理设计。常见的滚花纹理包括直纹、网纹及斜纹,每种纹理对应的齿形角度与间距需根据工件材质硬度进行精确匹配。刀具整体结构通常采用圆柱形或圆锥形设计,以确保在压入工件时受力均匀,避免局部应力集中导致刀具崩裂。
防滑设计是滚花刀具功能实现的核心环节。刀具表面的滚花纹理不仅作用于工件,刀具自身的握持部分或安装接口也需具备防滑特性,以防止在高压操作过程中发生旋转或滑脱。在制造工艺上,刀具柄部常采用细密的滚花或滚丝处理,增加与夹持工具(如扳手或专用夹具)之间的摩擦系数。这种结构上的细节优化,确保了操作人员能够施加足够的扭矩,使工件表面形成清晰、均匀且深度一致的纹理图案,满足工业装配中对防滑性能的实际需求。## 抗冲击性能与加工效率的平衡机制
尽管碳化钨硬度极高,但其脆性也是不可忽视的物理特性。为了提升抗冲击能力,现代制造工艺通过优化钴粘结剂的含量及颗粒分布,调整材料的韧性指标。在滚花加工过程中,当工件表面存在微小不平或材质硬度不均时,刀具会受到瞬时冲击载荷。具备良好抗冲击性能的碳化钨刀具能够通过微观裂纹偏转机制吸收部分能量,避免刃口发生崩缺。这种韧性保障使得刀具能够在更宽的参数范围内稳定工作,减少了因刀具损坏导致的废品率。
加工效率的提升体现在单次进给量的增加与刀具寿命的延长。由于碳化钨刀具耐磨且抗冲击,操作者可以设定更大的压下量,从而在更短的时间内完成滚花工序。同时,刀具寿命的延长意味着更少的停机更换时间,提高了生产线的整体吞吐量。在实际应用中,这种效率提升对于自动化生产线尤为重要,稳定的刀具性能减少了人工干预的频率,使整个加工流程更加连贯和高效,进而降低了单位产品的制造成本。